


Det finns många typer av gjutfel, men de är vanligtvis indelade i fyra kategorier, nämligen:
• Metallurgiska defekter
• Termiska defekter
• Mögelmaterialfel
• Gjutningsformfel
Metallurgiska defekter
Dessa defekter förekommer främst på grund av problem relaterade till metallmaterialet. Det finns fem olika typer av metallurgiska defekter, inklusive:
1. Porositetsdefekter
Dessa är interna gjutfel som vanligtvis är svåra att hitta. Du hittar vanligtvis dem där det finns små hål, tomrum eller bubblor i metallen. Vanligtvis uppstår porositet under gjutningsprocessen när luften fångas i metallen. Som ett resultat kan luckor visas på toppen av formen, eller så kan formen fyllas för långsamt. Som ett resultat kan den resulterande delen ha försvagat strukturell motstånd. Det finns två huvudtyper av porositetsdefekter:
Porositet
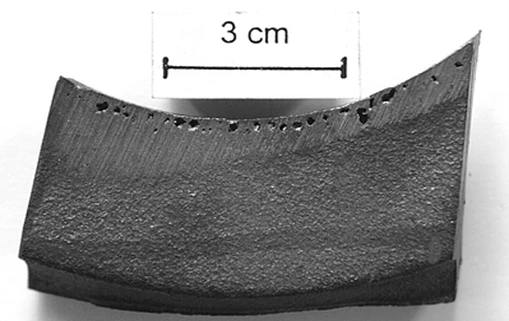
När den gjutna metallen stelnar inuti formen kan den inte behålla så mycket gas som den gör när den är flytande. Därför tenderar metallen att frigöra gas. Gasens oförmåga att passera genom formen kan lätt leda till att bubblor fångas in i metallen. Dessa bubblor visas som:
• Pinhål. Det här är små hål som förekommer på den övre delen av gjutningen. Du kommer vanligtvis att se dem i grupper nära gjutningsytan (genom visuell inspektion).
• Porositet. De är större hål som förekommer inuti det gjutna arbetsstycket. Till skillnad från nålhål är de inte synliga för det blotta ögat. Därför kommer du att behöva x - ray, ultraljud, harmonisk eller magnetisk analys för att upptäcka dem.
• Öppen porositet. Dessa är de typer av porer som visas på ytan på arbetsstycket. De orsakas av luftfångning när metallen hälls i formen. Ärr är grunt öppna hål.
Dessa defekter visas som runda eller ovala former på gjutytan. De har vanligtvis en ljusgul eller ljus vit slät yta. Som ett resultat kan du identifiera porositetsdefekter i gjutning genom visuell inspektion efter gjutningsprocessen. Å andra sidan behöver du en X - Ray -enhet för att upptäcka denna defekt på icke - bearbetade ytor.
Orsaker
• Gaser involverade i metalllegeringsfyllning. Metallgjutning innebär att fylla formen med smält metalllegering vid högt tryck och hastighet. Därför kan oförmågan hos den smälta legeringen att flyta stadigt och ordnad leda till turbulens som involverar gaser. Turbulens förekommer ofta på grund av blinda fläckar i grindsystemet, orimliga hällparametrar, felaktig löpare design osv. Därför kanske du märker vissa porositetsdefekter på grund av dessa turbulenser.
• Vätesfrisättning från den smälta legeringen. Detta är en av de främsta orsakerna till bildandet av porer i gjutning. Fukt i luften eller smältverktygen kan komma in i den smälta metall- eller stållegeringen och sönderdelas till väte. När gjutningen svalnar och stelnar minskar lösligheten för väte, som frigörs för att bilda porer.
• Gaser från mögelfrisättningsmedel. Vid kontakt värmer smält metalllegeringar vanligtvis mögelfrisättningsmedlet. Som ett resultat sönderdelas de och producerar gaser som så småningom leder till porositetsdefekter. På liknande sätt kan användning av för mycket mögelfrisättningsmedel orsaka förångning av gas.
Rättighet
• Se till att använda rena och torra metalllegeringsgöt för att förhindra bildning av väte.
• Använd lämpliga gjutningsparametrar, inklusive injektionshastighet och tryck.
• Kontrollera smälttemperaturen och förhindra överhettning.
• Använd granar och löpare med en längd mer än 50 mm. Således kommer du att säkerställa ett stabilt och tillräckligt luftflöde.
• Frigörande agenter bör vara av högsta kvalitet och i kontrollerad mängd.


