
För att tillverka komplexa metalldelar för ett brett spektrum av industriella användningar är sandgjutning ett av de mest pålitliga sätten att tillverka dem. Häll vätskasandgjutningsdelar metall i ett hål i sandformen, låt det härda och sedan ta ut formen för att se den färdiga gjutningen är en beprövad-och-metod. Processen är mycket flexibel och kan användas för att göra medelstora- till stora delar med anpassade mekaniska egenskaper. Detta gör det till ett viktigt verktyg för inköpsarbetare som letar efter billiga, flexibla metalldelar för industrier från flygplan till fordon.

Översikt över sandgjutningsprocessen
Sandgjutning är en av de äldsta metoderna att arbeta med metall som fortfarande kan användas på många olika sätt. Denna metod har funnits i tusentals år och har vuxit från enkla tekniker till ett komplext sätt att tillverka saker som kan göra exakta delar för industrier som behöver dem.
Definition och historisk utveckling
Grundidén är fortfarande enkel: tillverkarna gör en negativ form av den del de vill ha i noggrant förberedd sand och häll sedan smält metall i denna form. Den nivå av noggrannhet och kontroll vi har nu har förändrats mycket. Moderna gjuterier använder sandblandningar, temperaturkontroller och kvalitetskontrollmetoder som skulle ha varit främmande för metallarbetare tidigare. Som ett resultat av detta har sandgjutning gått från att vara en konst till en vetenskap, och delar kan nu tillverkas som uppfyller ISO 9001:2015 standarder och högre.
Industriella tillämpningar över sektorer
Sandgjutning är en viktig del av många-höga företag. Biltillverkare använder denna metod för att tillverka motorblock, transmissionshus och strukturella delar som måste vara starka och ha komplicerade former. Företag inom flygindustrin använder sandgjutning för att tillverka delar till motorhus och strukturella ramar eftersom det kan arbeta med vissa metaller. Sandgjutning används för att tillverka ventilhus och pumphus som klarar höga tryck vid olje- och gasborrning. Fler och fler företag som tillverkar medicintekniska produkter använder denna metod för att tillverka unika delar till kirurgiska instrument och bildutrustning. Varje användningsfall visar varför inköpsproffs fortsätter att placera sandgjutning högst upp på sin lista när de behöver få metalldelar från utländska leveransledningar.
Nyckelkomponenter i sandgjutningsprocessen och deras roller
Genom att förstå de olika delarna av sandgjutning kan köpande arbetare noggrant bedöma leverantörernas kompetens och förutsäga goda resultat. Den färdiga produktens dimensionsriktighet, ytfinish och mekaniska egenskaper påverkas alla av de olika delarna.
Mönster: The Foundation of Shape
Formar tillverkas av följande mönster, som visar hur formerna ska göras. Dessa exakta verktyg är vanligtvis gjorda av metall, trä eller specialplast. De måste ta hänsyn till saker som att metall krymper när den svalnar, dragvinklar för att ta bort formar och utrymme för nästa steg i skärprocessen. Dimensionsnoggrannheten över produktionsserier påverkas direkt av mönstrets kvalitet. När man tittar på kinesiska källor bör inköpsteam fråga om sina färdigheter i mönstertillverkning, hur de väljer material och hur de lagrar saker så att de inte blir skeva. Repeterbar numerisk noggrannhet isandgjutningsdelarkommer från att använda högkvalitativa-modeller, vilket är mycket viktigt när man gör delar som måste passa ihop tätt.
Formmaterial och konstruktion
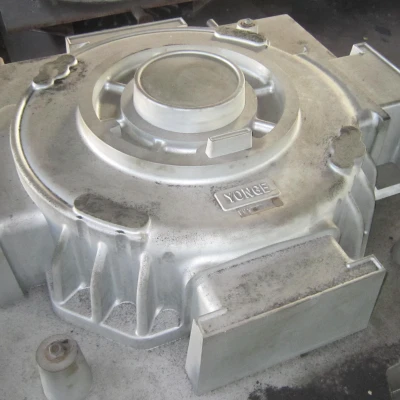
Gröna sandformar är standarden i branschen för att tillverka järn. Dessa blandbara material består av högkvalitativ-kiseldioxidsand, cirka 10 procent bentonitlera (som fungerar som ett bindemedel), 2 till 5 procent vatten (vilket gör blandningen lättare att arbeta med) och cirka 5 procent havskol (vilket förbättrar finishen på ytan). Cope (övre formhalvan) och drag (nedre formhalvan) ska packas ner till rätt densitet. Om de är för öppna kommer den smälta metallen att slita bort dem, och om de är för täta kommer gas inte att kunna komma ut. För att hålla denna balans behöver du utbildade arbetare och regelbundna processkontroller. Inköpsproffs bör se till att eventuella säljare för skriftliga register över hur de testar sandblandningar och kontrollerar mögeldensiteter, vilket säkerställer konsistens från batch till batch.
Kärnor: Skapa interna funktioner
Kärnor kan göra ihåliga delar och komplicerade inre former som externa formar inte kan. Dessa sandstrukturer, som ofta förstärks med extra bindemedel och härdas separat, måste kunna överleva trycket från smält metall samtidigt som de är lätta att ta bort när de är härdade. Noggrannheten i placeringen av kärnan påverkar konsistensen av väggtjockleken och noggrannheten i de inre dimensionerna. När du letar efter sandgjutningsdelar med komplicerade inre banor, som de som finns i hydrauliska delar eller grenrör, bör du titta på hur säljaren tillverkar kärnorna och hur de kontrollerar delarna. Koordinatmåttsverktyg används av moderna gjuterier för att kontrollera kärndimensionerna innan de sätts ihop. Detta minskar risken för defekter.
Vanliga utmaningar i sandgjutning och hur man övervinner dem
Problem med kvalitet isandgjutningkommer från det sätt som produkter, processförhållanden och människor interagerar med varandra. Upphandlingsteam kan vidta förebyggande åtgärder och välja kompetenta leverantörer när de vet om vanliga brister och vad som orsakar dem.
Typiska defekttyper och ursprung
Porositeten visar sig som små hål i gjutgodset, vilket gör strukturen mindre stark. Gasporositet uppstår när det inte finns tillräckligt med luftflöde eller när det finns för mycket vatten i sanden, och krympande porositet inträffar när det inte finns tillräckligt med flytande metall över när den stelnar helt. Felkörningar inträffar när metallen hårdnar innan du fyller formhålet hela vägen. Detta händer vanligtvis på grund av att hälltemperaturen är för låg eller att det inte finns tillräckligt med grindar. Sandinneslutningar uppstår när formmaterialet bryts loss och fastnar i den stelnade metallen, vilket ofta indikerar felaktig sandblandning eller överdriven hällturbulens. Det finns en tydlig söm och en svag punkt i strukturen när två metallströmmar möts men inte binder ordentligt. Detta kallas en kall stängning. Varje typ av brist pekar på ett annat sätt att förbättra processen.
Best Practices för kvalitetsinspektion
Skiktade screeningprocedurer behövs för att hitta defekter effektivt. Ytans ojämnheter, dimensionsvariationer och tydliga gjutdefekter kan ses med blotta ögat. Genom att använda verktyg för koordinatmätning för att kontrollera måtten ser du till att de matchar ritningsspecifikationerna. Radiografisk inspektion, ultraljudstestning och magnetisk partikelinspektion är alla exempel på icke-förstörande testmetoder som kan hitta problem inuti en del utan att skada den. Dragprovning, hårdhetsmätningar och metallografisk analys är alla typer av destruktiv provning som används för att bekräfta de mekaniska egenskaperna hos provgjutgods. För att se till att alla är på samma sida och ansvarsfulla bör inköpsproffs sätta tydliga acceptansstandarder med säljarna. Dessa bör innehålla vilkasandgjutningsdelarinspektionsmetoder är acceptabla och hur ofta de bör användas.
Jämför sandgjutningskomponenter med andra gjutmetoder
När man tillverkar metalldelar använder olika gjuttekniker olika metoder, och var och en har sina egna för- och nackdelar. Att känna till dessa skillnader hjälper dig att göra smarta val om var du ska få tag i saker som uppfyller behoven i ditt projekt.

Formmaterial och mönsterkrav
Sandgjutning använder formar gjorda av sandblandningar som bara kan användas en gång och sedan kastas när delen tas ut. Dessa formar kan tillverkas för att passa nästan alla metallmaterial och delstorlekar. Pressgjutning använder fasta stålformer som bearbetas till mycket exakta toleranser. Det betyder att endast metaller med lägre-smältpunkt- som aluminium och zink kan användas, men ytfinishen är mycket bra. När du investerar i gjutning görs lerskalsmodeller runt vaxformer. Detta låter dig få bättre detaljåtergivning för små, komplicerade delar. Mönsterinvesteringar ändras beroende på typ av mönster. Till exempel är sandgjutningsmönster mycket billigare än pressgjutningsverktyg, vilket gör dem till ett bra val för mellanproduktionsnummer och designändringar som pressgjutningens fasta verktyg inte kan hantera.
Överväganden om precision och ytfinish
Olika gjutmetoder har väldigt olika gränser för dimensioner. Med mycket små dragvinklar kan pressgjutning uppnå toleranser så små som ±0,1 mm, vilket gör delar som är nästan perfekt runda och behöver lite skärning. För komplicerade former ger investeringsgjutning samma nivå av noggrannhet. Beroende på storlek lämnar sandgjutningsdelar vanligtvis marginaler på ±0,5 mm till ±1,5 mm, och grövre ytfinish kräver extra arbete. Men sandgjutningsdelar fungerar bäst när storleken på delen är större än vad en pressgjutmaskin klarar av, eller när metallegeringar behöver högre smälttemperaturer än fasta formar klarar av. Vid val av gjutningsmetoder måste inköpare väga behovet av noggrannhet mot detaljens storlek, kraven på materialet och produktionskostnaden.
Bästa praxis för att optimera sandgjutningskomponenter för framgång vid upphandling
Använder en strategisk strategi för att köpasandgjutgodsminskar risken försandgjutningsdelarsamtidigt som kvaliteten ökar och kostnaderna sänks. Genom att använda beprövade-och-sanna metoder under hela inköpsprocessen bygger man pålitliga leveranslinjer och långa-relationer.
Samarbetsdesign för tillverkningsbarhet
Tidig involvering av leverantörer i planeringsprocessen undviker dyra förändringar och förseningar i produktionen. Gjuteriteknikteam kan föreslå förändringar som gör det lättare att gjuta utan att det påverkar hur bra det fungerar. De kan till exempel föreslå att man ändrar övergångarna mellan väggtjocklekar, lägger till dragvinklar eller flyttar separata linjer för att göra mögelbyggandet lättare. Detta lagarbete minskar risken för misstag samtidigt som material utnyttjas på bästa sätt. Istället för att ta specifikationerna i sten, bör inköpsproffs be kinesiska säljare om feedback på design när de skickar ritningar eller prover. När leverantörer visar att de kan göra proaktiva designförbättringar visar det att de har ingenjörskompetens som leder till bättre resultat.
Kriterier för urval och certifiering av leverantörer
En hård granskning av leverantörer sparar kvalitet och minskar risken för inköp. ISO 9001:2015-godkännande innebär att kvalitetsledningssystem har dokumenterats, men certifiering i sig räcker inte. Företag som arbetar med flyg bör försöka få AS9100-godkännande. IATF 16949-godkännande kan behövas för användning i bilar. Kontrollera ett gjuteri kompetens utöver certifieringar genom att göra platsprov som kontrollerar utrustningens tillstånd, processkontroller, testlabb och utbildningsprogram för personalen. Miljöefterlevnad blir allt viktigare. Se till att lokala regler följs och att hållbarhetspraxis är i linje med ditt företags sociala ansvarsmål. Det kostar pengar att bygga upp en bas av kvalificerade leverantörer, men denna förberedelse stoppar kvalitetsproblem som skadar produktionsplanerna och varumärkets image.
Denna tillförlitlighet är kärnan iWelong, där 20+ år av tillverkningsarv uppfyller ISO 9001:2015-certifierade kvalitetskontroller för att skydda din produktionstid och produktintegritet.
Slutsats
Mönster, formar, kärnor, grindsystem och kontrollerad kylning är bara några av de noggrant planerade delarna som ingår isandgjutningsprocess. Alla dessa delar bidrar till kvaliteten på slutprodukten och effektiviteten i produktionen. När inköpsanställda förstår dessa faktorer kan de bättre utvärdera leverantörer, vara tydliga med vad de behöver och samarbeta för att göra designen bättre. Jämfört med andra metoder har sandgjutning vissa problem, som risken för brister och begränsade storlekar. Dessa problem kan dock minskas genom smarta partnerskap med leverantörer och strikta kvalitetsstandarder. Genom att följa bästa praxis för designteamwork, leverantörsgodkännande och öppen kommunikation kan inköpsteam vara säkra på att de kommer att ha tillförlitlig tillgång till anpassade metalldelar som uppfyller strikta industristandarder och förbättrar kostnads- och leveransprestanda.
FAQ
1. Vilka metallegeringar fungerar bäst för sandgjutningsdelar?
Aluminium, brons, mässing, gråjärn, segjärn, kolstål och rostfritt stål är bara några av de metaller som kan tillverkas i sand. Valet av legering beror på applikationens behov. Till exempel är aluminium starkt och lätt för flygplansdelar, segjärn är hållbart för bildelar och brons är motståndskraftigt mot korrosion för marint bruk. Många kinesiska gjuterier är experter på mer än en typ av legering, men varje anläggning har sitt eget kompetensområde.
2. Hur lång tid tar sandgjutningsprocessen från mönster till färdiga detaljer?
De första produktionskörningarna tar vanligtvis 6 till 8 veckor, vilket inkluderar att göra mönstret, prova formen, inspektera den första biten och göra eventuella ändringar som behövs. Eftersom mönster redan är kända, minskar återförsäljningen väntetiderna till tre till fyra veckor. För extra pengar kan rusningstjänster förkorta planer, men komplicerade former eller speciallegeringar kan göra dem längre.
3. Kan sandgjutning uppnå den precision som krävs för flygkomponenter?
Dimensionsfel vid sandgjutning är vanligtvis mellan ±0,5 mm och ±1,5 mm, men detta beror på detaljens storlek och komplexitet. Även om sandgjutning inte är lika exakt som investeringsgjutning eller maskinbearbetning, behöver många flygplansdelar nära-nät-formämnen som måste CNC-bearbetas för att få de slutliga specifikationerna. Denna blandade metod ger en balans mellan låg kostnad och höga noggrannhetsbehov.
Partner med Welong för pålitlig leverans av sandgjutningsdelar
Welong har kopplat samman företag ochsandgjutningsdelarrunt om i världen med godkända kinesiska gjuterier som tillverkar unika sandgjutdelar i mer än 20 år. Vår ISO 9001:2015-certifierade supply chain management säkerställer att kvaliteten alltid är hög genom att noggrant screena leverantörer, övervaka produktionen på plats och följa strikta kontrollrutiner. Som en pålitligsäljare av sandgjutningsdelar, vi tar hand om allt, från att hjälpa ingenjörer med AutoCAD, Pro-Engineering och Solidworks-designer till att se till att de fungerar bäst, till att koordinera leveranser och föra kvalitetsregister. I Europa, Nordamerika och Asien-Stillahavsområdet har vårt väl-etablerade nätverk framgångsrikt skickat delar till företag som tillverkar bilar, flygplan, olje- och gasutrustning och medicinsk utrustning.Kontaktametal@welongpost.comatt prata om detaljerna i ditt projekt, få rättvisa offerter och njuta av öppen kommunikation med teknisk kunskap-hur som minskar inköpsrisken och garanterar-leverans i tid.
Referenser
1. Campbell, J. (2015). Komplett gjuthandbok: Metallgjutningsprocesser, metallurgi, tekniker och design. Butterworth-Heinemann.
2. Beeley, PR (2001). Gjuteriteknik. Butterworth-Heinemann.
3. American Foundry Society. (2018). Gjutdesign och prestanda. AFS Publikationer.
4. Brown, JR (2000). Foseco Ferrous Foundryman's Handbook. Butterworth-Heinemann.
5. Heine, RW, Loper, CR, & Rosenthal, PC (2004). Principer för metallgjutning. Tata McGraw{10}}Hill Education.
6. ASM International. (2008). ASM Handbook Volym 15: Casting. ASM International.


